
Telif Hakkı © 2022 Adewo Otomasyon Equipment Co.,ltd. Her hakkı saklıdır.
Links Sitemap RSS XML Gizlilik Politikası

Ambalajın Arkasındaki Kırma Kuralı İşlemesi
Ambalaj dışarıdan basit görünebilir ancak bir kartonun nihai performansı, kalıp yapısındaki birçok ayrıntı tarafından belirlenir. Bir paketin doğru pozisyonda katlanması, düzgün bir şekilde açılması, üretim sırasında sabit kalması ve bazı durumlarda kontrollü bir şekilde yırtılması veya ayrılması gerekir.
Bu gereksinimler kalıp yapımı sırasında farklı hat yapılarına dönüştürülür. Katlama kuralları, kesme çizgileri, delme ve köprülemenin hepsinin farklı amaçları vardır ve konumlarının ambalaj tasarımına uygun olması gerekir.
Kalıp imalatçıları için zorluk sadece farklı uzunluklarda hatlar hazırlamak değildir. Daha önemli olan görev, işlenen her hattın son kartonun gerektirdiği yapıya uygun olmasını sağlamaktır.
Bir Paketin Her Parçasının Aynı İşleme İhtiyacı Yok
Katlanır bir karton normalde paneller, katlama bölümleri, açıklıklar ve bağlantı alanları içerir. Bu farklı parçalar aynı işlevi yerine getirmediğinden her zaman aynı tip hattı kullanamazlar.
Katlama kuralı esas olarak kontrollü bir katlama çizgisi oluşturmak için kullanılır. Mukavvanın tamamen kesilmeden, önceden belirlenmiş bir konumda katlanmasına rehberlik eder.
Malzemenin tamamen ayrılması gereken yerlerde kesme kullanılır. Perforasyon, kontrollü yırtılma gerektiren alanlar için uygundur; köprüleme ise kalıp kesimden sonra seçilen bölümlerin birbirine bağlı kalmasını sağlayabilir.
Tek bir kalıpta bu yapılar birlikte çalışabilir. Nihai sonuç yalnızca bireysel işleme yöntemine değil, aynı zamanda her satırın diğerlerine göre doğru konumlandırılıp konumlandırılmadığına da bağlıdır.
Kesim: Gerekli Uzunlukların Hazırlanması
Katlama cetvelinin kalıba monte edilebilmesi için öncelikle kalıp tasarımındaki ölçülere göre hazırlanması gerekmektedir.
Bir kartonun farklı bölümleri farklı uzunluklar gerektirir. Dış kesme bölümleri, katlama bölümleri ve özel yapıların tümü farklı hat uzunlukları gerektirebilir.
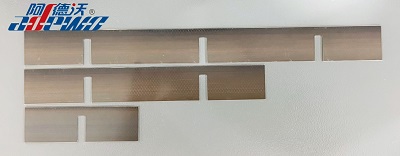
Bir ipin çok uzun veya çok kısa kesilmesi, kalıbın montajı sırasındaki konumunu etkileyebilir. Daha karmaşık kalıp yapılarında küçük farklılıklar bile kurulumu daha zor hale getirebilir veya işlenen bölümlerin orijinal tasarıma nasıl karşılık geldiğini etkileyebilir.
Bu nedenle uzunluk belirleme, ayırma ve kesme, hat hazırlamada önemli adımlardır.
Aynı anda birden fazla karton tasarımla çalışan üreticiler için, farklı hat uzunluklarının otomatik olarak tanımlanması, hazırlık sürecini basitleştirebilir ve montajdan önce malzemeleri manuel olarak ayırma ihtiyacını azaltabilir.
Perforasyon: Kontrollü Yırtılma Oluşturma
Her paket tek başına katlanarak açılacak şekilde tasarlanmamıştır.
Birçok karton ve mukavva ambalajda yırtılabilir bölümler, kolay açılabilir alanlar veya elle ayrılması gereken başka yapılar bulunur. Bu uygulamalar için sürekli bir kesme hattı, kesitin çok erken ayrılmasına neden olacaktır.
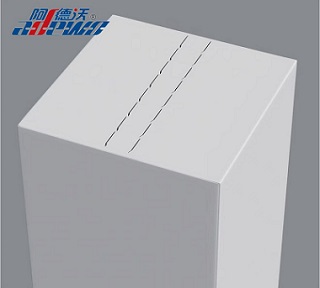
Perforasyon bunun yerine aralıklı bir kesme yapısı oluşturur. Kesilmemiş bölümler açılmadan önce paketin bağlı kalmasını sağlarken kesilmiş bölümler yırtılma için tanımlanmış bir yol sağlar.
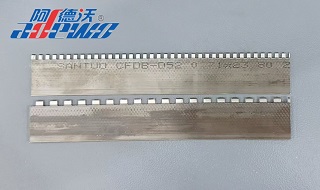
Delik düzeninin ambalaj yapısına ve amaçlanan açma yöntemine uygun olması gerekir. Çok fazla kesmek bağlantıyı zayıflatabilir, yetersiz kesmek ise paketin yırtılmasını zorlaştırabilir.
Bu nedenle delme işlemi hem kesme hem de katlama işleminden farklı bir işlem gereksinimidir.
Köprüleme: Bağlantı Noktalarının Bakımı
Diğer bir yaygın gereklilik, kalıp kesiminden sonra mukavvanın seçilen parçalarının birbirine bağlı tutulmasıdır.
Köprüleme, işlenen hat boyunca belirli bağlantı noktaları oluşturur. Bu noktalar üretim, taşıma veya sonraki işlemler sırasında levhanın bütünlüğünün korunmasına yardımcı olur.
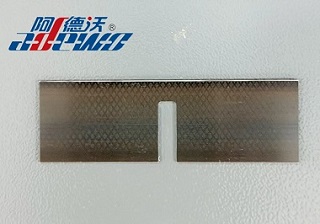
Bazı kalıp yapıları için tek bir köprü yeterli değildir. Bir bölüm boyunca birden fazla bağlantı noktası gerekli olabilir; bu durumda çoklu köprüleme faydalı olur.
Bazı tasarımlar, hattın her iki tarafında karşılık gelen köprü konumlarıyla her iki tarafta köprüleme gerektirebilir.
Köprülerin konumu, sayısı ve düzeninin kalıp tasarımıyla birlikte dikkate alınması gerekir. Amaçları sadece bağlantı noktaları eklemek değil, kesme ve kalan bağlantı arasında gerekli dengeyi sağlamaktır.
dudak bükmek: Köşe Kesiminin Geliştirilmesi
Bazı karton yapılar, özellikle birkaç hattın buluştuğu veya temiz bir köşenin önemli olduğu durumlarda, hattın sonunda ek işlem gerektirir.
Lipping kuralın sonunda bir çentik oluşturur. Karton kalıplı kesimde bu, kesimden sonra köşelerde kalan mukavvanın azaltılmasına yardımcı olarak daha temiz bir köşe elde edilmesine yardımcı olabilir.
Dudaklama aynı zamanda kurallar kesiştiğinde veya bir araya getirildiğinde müdahalenin azaltılmasına da yardımcı olabilir. Kalıp kompakt veya karmaşık çizgi yapıları içerdiğinde bu daha anlamlı hale gelir.
İşlenen çentik küçük olmasına rağmen bitişik çizgiler arasındaki etkileşimi ve bitmiş kartonun kalitesini etkileyebilir.
Kalıp Montajından Önce Bu Hatlar Nasıl Hazırlanır?
Hazırlık süreci dijital kalıp tasarımı ile başlar.
Gerekli satır bilgileri belirlendikten sonra farklı uzunlukların tanımlanıp sıralanması gerekir. Hatlar daha sonra belirtilen uzunluklarda kesilebilirken, özel işlem gerektiren bölümlere perforasyon, köprüleme, dudaklama veya sıyırma ile ilgili yapılar uygulanabilir.
Bir kalıp imalatçısı için bu adımlar birbiriyle yakından bağlantılıdır. Kesme uzunluğu, işleme konumu ve son montajın tamamının orijinal tasarım dosyasına uygun olması gerekir.
Paketleme yapıları daha ayrıntılı hale geldikçe, manuel hazırlık daha fazla tekrarlanan ölçüm, sınıflandırma ve işlemeyi gerektirebilir. Bu nedenle daha organize bir otomatik hazırlık süreci, dijital tasarımdan fiziksel kalıba geçişin daha tutarlı olmasına yardımcı olabilir.
ADEWO ABM-X1E PROBoy Ayırma Kesme Makinası
ADEWO ABM-X1E PRO Uzunluk Ayırma Kesme Makinesi, otomatik hat uzunluğu tanımlama ve ayırmayı kesme ve çoklu hat işleme fonksiyonlarıyla birleştirir.
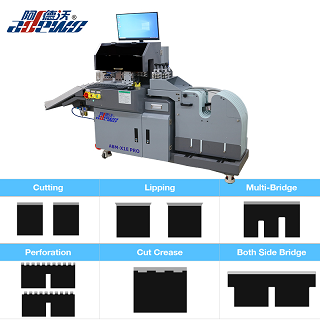
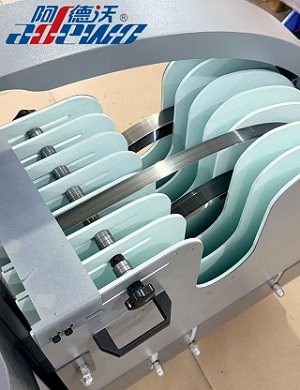
Kalıp yapımı uygulamaları için tasarlanan makine, 7 cetvel bobinini destekler ve 0,71, 1,05 ve 1,42 mm cetvel kalınlıklarını ve 22 ila 60 mm arası cetvel yüksekliklerini işler.
İşleme işlevleri şunları içerir:
Uzunluk Sıralaması
Kesme
dudak bükmek
Çoklu Köprüleme
Her iki tarafta köprüleme
Perforasyon
Makine DXF ve DWG dosya formatlarını destekleyerek işleme bilgilerinin yaygın olarak kullanılan kalıp tasarım dosyalarından hazırlanmasına olanak tanır.
| İsteğe Bağlı Kural Kalınlığı | 0,71,1,05,1,42 mm |
| Desteklenen Kural Yüksekliği | 22-60mm |
| Üç Araç İşlevi |
Köprüleme, Kesme, Dudaklama, Her İki Tarafta Köprü |
| Dört Araç İşlevi | Köprüleme, Kesme, Dudaklama, Perforasyon, Her İki Tarafta Köprü |
| İsteğe Bağlı İşlevler | Kırışık Kesme,Köşe Kesim,4pt/8pt Kırma Kuralı,Sıyırma Kuralı |
| Makine Ağırlığı | 330kg |
| Genel Boyut | 1750*760*1250mm(UxGxY) |
Ambalaj Tasarımından Hat İşlemesine
Bir paket, bitmiş bir ürün olarak bakıldığında basit görünebilir ancak katlama, açma, yırtma ve atık giderme performansı, arkasındaki kalıp yapısıyla yakından bağlantılıdır.
Katlama kuralı kartonun nereye katlanacağını tanımlar. Kesme, malzemenin nerede ayrılacağını belirler. Perforasyon kontrollü bir yırtılma yolu oluştururken köprüleme seçilen bağlantıları korur. Dudaklama ve sıyırma ile ilgili yapılar, kalıp içindeki daha spesifik gereksinimleri karşılar.
Her sürecin kendi amacı vardır ancak hiçbiri ambalaj tasarımından bağımsız olarak mevcut değildir.
Dijital kalıp dosyası gerekli yapıyı tanımlar ve doğru hat hazırlığı, bu bilgiyi kalıp montajına hazır işlenmiş hatlara dönüştürür. Ambalaj tasarımı, kalıp yapımı ve hat işleme arasındaki bu bağlantı, dijital tasarımdaki küçük ayrıntıların bitmiş ambalajda güvenilir işlevler haline gelmesini sağlar.
Sonraki:
Kağıt Torba Kalıpları Nasıl Yapılır
Telif Hakkı © 2022 Adewo Otomasyon Equipment Co.,ltd. Her hakkı saklıdır.
Links Sitemap RSS XML Gizlilik Politikası